04 Nov 2026
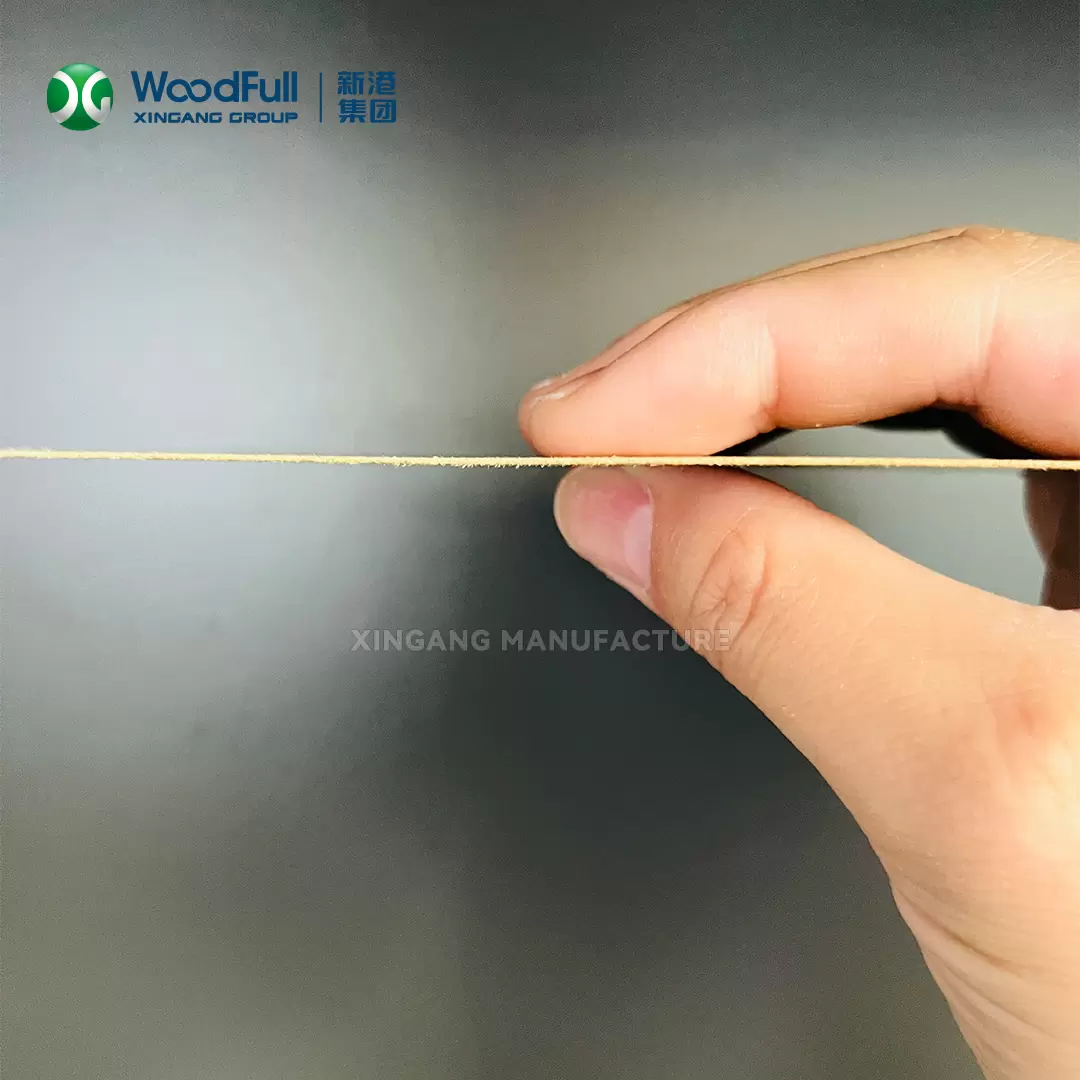
Pannello MDF pieghevole: proprietà dei materiali e applicazioni nella progettazione di mobili curvi
Per saperne di più >


Il compensato di betulla è un materiale popolare per la produzione di mobili CNC, componenti di mobili, scaffalature, sistemi espositivi, finiture interne e pannelli tagliati con precisione. La sua struttura impiallacciata a strati incrociati fornisce utili proprietà meccaniche, mentre la sua superficie naturale e i bordi stratificati esposti offrono flessibilità di progettazione. Tuttavia, per ottenere risultati di lavorazione CNC costanti non basta semplicemente selezionare lo spessore del pannello adeguato. La qualità del rivestimento, il legame interno, la tolleranza dimensionale, il contenuto di umidità e i parametri di taglio influenzano tutti il componente finale.
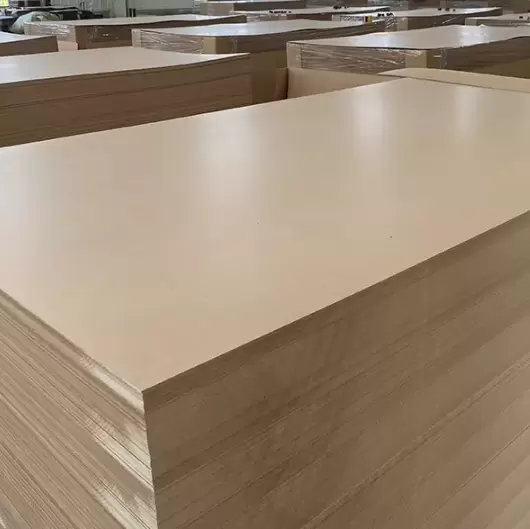
Per i produttori che lavorano grandi quantità di pannelli, piccole variazioni nella materia prima possono creare notevoli problemi di produzione. Uno spessore incoerente può influenzare le impostazioni dell'utensile e le dimensioni dei componenti. I vuoti interni possono produrre difetti lungo i bordi fresati. Un legame inadeguato può causare la separazione del rivestimento durante il taglio, mentre un'eccessiva variazione di umidità può portare a cambiamenti dimensionali dopo la lavorazione. La selezione del compensato di betulla in base alle sue caratteristiche di lavorazione aiuta a migliorare la resa e a ridurre le rilavorazioni a valle.
Il compensato di betulla è costituito da più strati di impiallacciatura di betulla legati insieme, tipicamente con direzioni delle venature adiacenti disposte ad angolo retto. Questa struttura fornisce un equilibrio tra rigidità e resistenza in diverse direzioni, rendendo il materiale adatto per componenti piani di mobili e parti sagomate.
Rispetto a molti materiali in legno massiccio, il compensato di betulla offre generalmente dimensioni dei pannelli più prevedibili e movimenti meno direzionali. Ciò è utile nella produzione CNC, dove i componenti vengono tagliati secondo dimensioni programmate e assemblati con tolleranze relativamente strette.
Il suo bordo a strati può essere utilizzato anche come elemento di design visivo. Nei mobili contemporanei, nelle scaffalature, negli espositori di vendita al dettaglio e negli interni architettonici, i bordi del compensato a vista vengono talvolta mantenuti anziché coperti con bordature. Ciò rende la consistenza dell'impiallacciatura e la costruzione interna particolarmente importanti perché la lavorazione può rivelare la qualità di ogni strato.
Lo spessore è una delle specifiche più importanti per il compensato di betulla lavorato a CNC. Gli spessori comuni dei pannelli per mobili includono 9 mm, 12 mm, 15 mm, 18 mm e 21 mm, sebbene la gamma disponibile dipenda dal produttore e dalle specifiche del prodotto.
Lo spessore corretto dipende dalle dimensioni del componente, dalle condizioni di carico, dalla spaziatura dei supporti, dalla progettazione dell'hardware e dai requisiti di lavorazione. Un pannello da 18 mm può essere adatto per molti lati e ripiani di mobili, mentre i pannelli più sottili possono essere utilizzati per i fondi dei cassetti, i pannelli posteriori e i componenti interni leggeri. Questi sono esempi di applicazioni comuni piuttosto che regole di progettazione universali; l'effettiva idoneità dovrà essere confermata mediante valutazione strutturale e di montaggio.
La tolleranza dello spessore è importante perché i programmi CNC sono spesso sviluppati attorno alle dimensioni nominali del materiale. Se lo spessore effettivo varia in modo significativo tra i fogli, la profondità della scanalatura, le dimensioni della tasca, i trattamenti dei bordi e l'installazione della ferramenta potrebbero diventare incoerenti. Per i componenti che richiedono giunzioni precise, anche deviazioni relativamente piccole possono influire sulla qualità dell'assemblaggio.
Una specifica affidabile dovrebbe definire lo spessore nominale, la tolleranza accettabile, il metodo di misurazione e la frequenza di campionamento. Le misurazioni dovrebbero essere effettuate in più punti su ciascun pannello poiché potrebbero verificarsi variazioni di spessore su tutta la superficie. La calibrazione delle apparecchiature di misurazione e procedure di ispezione coerenti aiutano a garantire che il materiale in entrata soddisfi i requisiti di produzione.
La struttura interna del compensato di betulla influisce direttamente sulle prestazioni di taglio CNC. Gli strati di impiallacciatura ben legati aiutano il pannello a rimanere intatto durante la fresatura, la foratura e la lavorazione dei bordi. Al contrario, un legame debole può portare a separazioni locali, bordi irregolari e difetti visibili.
I vuoti interni sono un’altra preoccupazione. Quando un router CNC taglia un'area contenente uno spazio tra gli strati di impiallacciatura, il bordo potrebbe mostrare cavità o sezioni di impiallacciatura sciolte. Questi difetti possono complicare la finitura dei bordi e potrebbero essere inaccettabili nei mobili con bordi in compensato esposti.
La qualità del rivestimento dovrebbe quindi essere valutata non solo dalla faccia visibile ma anche dalla consistenza del nucleo. I fattori rilevanti includono lo spessore del rivestimento, il controllo della sovrapposizione, la distribuzione degli spazi, l'allineamento del nucleo e la copertura adesiva. Per la produzione CNC in grandi volumi, una struttura centrale coerente può essere più preziosa di un solo rivestimento frontale visivamente attraente.
Il sistema adesivo determina l'efficacia con cui gli strati di rivestimento rimangono incollati durante la produzione e la manutenzione. Le prestazioni di incollaggio sono influenzate dalla formulazione dell'adesivo, dalla velocità di diffusione, dal contenuto di umidità del rivestimento, dal tempo di assemblaggio, dalla temperatura di pressatura, dalla pressione e dalle condizioni di polimerizzazione.
Un'applicazione insufficiente di adesivo può creare un legame debole, mentre condizioni di pressatura inadeguate possono provocare una polimerizzazione incompleta o altri difetti di qualità. Anche un'applicazione eccessiva o irregolare di adesivo può influire sulla qualità del pannello e sulle caratteristiche di lavorazione.
Per le applicazioni CNC, la forza di adesione deve essere adeguata all'uso previsto del pannello e allo standard di prodotto pertinente. I test interni sui legami o sulla qualità dei legami possono aiutare a valutare l'integrità della struttura del pannello. A seconda dell'applicazione e dei requisiti del mercato, potrebbero essere necessari ulteriori test per la resistenza all'umidità o le emissioni.
Shandong Xingang Group Co., Ltd. ha sviluppato l'adesivo biomimetico Xingang come parte della sua attenzione ai materiali a base di legno orientati all'ambiente. Secondo l’azienda, l’adesivo è progettato senza formaldeide, benzene o altre sostanze nocive ed è stato applicato in prodotti come pannelli decorativi biomimetici, pannelli a densità ultrasottile e compensato marino biomimetico. Quando si considera questa tecnologia per il compensato di betulla, i produttori dovrebbero verificare l’esatta formulazione del pannello, le prestazioni di incollaggio e i risultati dei test applicabili per il prodotto fornito.
Anche il compensato di betulla di alta qualità può produrre scarsi risultati di lavorazione se i parametri di taglio non sono adatti. La geometria dell'utensile, la velocità di taglio, la velocità di avanzamento, la velocità del mandrino, la profondità di taglio e le condizioni dell'utensile influenzano tutti la qualità del tagliente e la durata dell'utensile.
Una punta affilata in metallo duro viene comunemente utilizzata per la lavorazione del compensato. La selezione dell'utensile dovrebbe tenere conto dello spessore del pannello, della struttura dell'impiallacciatura, della direzione di taglio e della finitura del bordo richiesta. Le punte a compressione possono essere utili laddove è necessario mantenere la qualità della superficie sia superiore che inferiore, mentre altre geometrie di utensili possono essere più appropriate per operazioni di taglio specifiche.
La velocità di avanzamento e la velocità del mandrino devono essere regolate insieme. Un avanzamento eccessivo può causare lacerazioni, vibrazioni o bordi irregolari, mentre una velocità del mandrino inadeguata può aumentare la generazione di calore e accelerare l'usura dell'utensile. Un tagliente usurato può produrre scheggiature dell'impiallacciatura e dimensioni incoerenti anche quando il programma CNC rimane invariato.
Piuttosto che fare affidamento su raccomandazioni generiche sui parametri, le impostazioni di produzione dovrebbero essere convalidate utilizzando la configurazione effettiva del pannello, dello strumento e della macchina. Un breve ciclo di prova può stabilire le impostazioni adeguate prima che inizi un lotto di produzione completo.
Il compensato di betulla è un prodotto a base di legno, quindi il suo contenuto di umidità risponde all'ambiente circostante. Le differenze tra l'umidità del pannello e le condizioni dell'officina possono causare modifiche dimensionali, deformazioni o risultati di lavorazione incoerenti.
I pannelli devono essere conservati su una superficie piana e adeguatamente supportata in un'area asciutta e ventilata. Evitare il contatto diretto con pavimenti, acqua stagnante e sbalzi improvvisi di umidità. Quando i pannelli vengono trasferiti dal magazzino a un ambiente di produzione controllato, consentire un'acclimatazione sufficiente può aiutare a ridurre la variazione dimensionale.
Il contenuto di umidità deve essere controllato quando l'applicazione richiede un controllo dimensionale più rigoroso o quando i pannelli vengono utilizzati in ambienti con sostanziali variazioni di umidità. Pratiche di stoccaggio coerenti sono particolarmente importanti per le operazioni CNC di grandi volumi perché anche un minimo movimento del materiale può influenzare l'adattamento di più componenti.
Una specifica del pannello pronto per il CNC dovrebbe coprire più del semplice aspetto. L'ispezione in entrata può includere dimensioni del pannello, tolleranza sullo spessore, ortogonalità, planarità, difetti superficiali, condizioni dei bordi e contenuto di umidità. Per le applicazioni critiche, anche la forza di adesione e altre proprietà meccaniche dovrebbero essere verificate rispetto ai requisiti concordati.
Un processo di qualificazione pratica dovrebbe includere la lavorazione di prova. Pannelli rappresentativi possono essere tagliati utilizzando il programma CNC previsto e valutati per precisione dimensionale, qualità dei bordi, separazione del rivestimento, prestazioni di foratura e adattamento dell'assemblaggio. Se il prodotto finale include bordi esposti, tali bordi devono essere ispezionati nelle stesse condizioni di illuminazione e finitura utilizzate per l'approvazione della produzione.
Questo approccio aiuta a identificare i problemi relativi ai materiali prima che incidano su un intero lotto. Crea inoltre una base più chiara per la comunicazione tra il fornitore di pannelli e il produttore di mobili.
Una produzione CNC coerente dipende dalla qualità stabile delle materie prime e da specifiche tecniche chiare. Il compensato di betulla deve essere valutato in base alla precisione dello spessore, all'integrità del nucleo, alle prestazioni di incollaggio, al comportamento alla lavorazione, alla stabilità all'umidità e ai requisiti ambientali.
Shandong Xingang Group Co., Ltd. è impegnata nello sviluppo di materiali a base di legno orientati all'ambiente e nella collaborazione con partner globali per supportare ambienti interni più sani e sostenibili. Combinando l'innovazione dei materiali con la valutazione basata sulle applicazioni, i produttori possono identificare soluzioni di pannelli che meglio si adattano ai loro processi di lavorazione e ai requisiti del prodotto finito.
In definitiva, il valore del compensato di betulla nella produzione CNC deriva dalle prestazioni prevedibili durante l’intero ciclo produttivo. Pannelli uniformi aiutano a ridurre le regolazioni degli utensili, i difetti di lavorazione, i problemi di assemblaggio e gli sprechi di materiale. La definizione di requisiti di qualità misurabili e la convalida dei pannelli attraverso prove di lavorazione effettive fornisce una base pratica per l'affidabilità della fornitura a lungo termine.