27 Aug 2026
Truciolare melaminico: come scegliere il pannello giusto per la produzione di mobili
Per saperne di più >


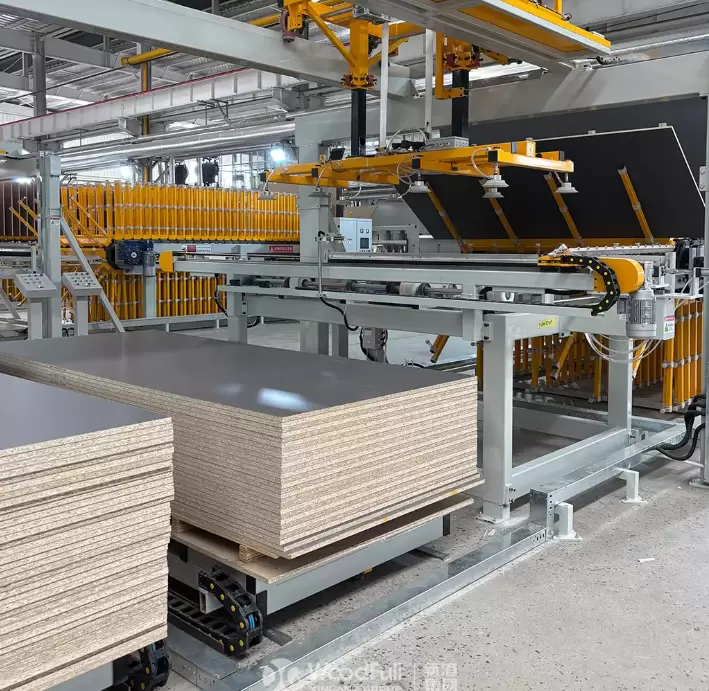
La gestione di un moderno impianto di produzione di pannelli truciolari richiede un coordinamento preciso tra preparazione delle materie prime, lavorazione delle particelle, essiccazione, miscelazione, formazione del mat, pressatura a caldo e finitura. Ogni fase di produzione influisce direttamente sulla densità del pannello, sulla consistenza dello spessore, sulla forza del legame interno, sulla qualità della superficie e sui costi di produzione complessivi. Anche piccole variazioni nel contenuto di umidità delle particelle di legno o nella distribuzione della resina possono creare fluttuazioni significative della qualità tra i lotti di produzione. Con l’aumento della domanda di prodotti in legno ingegnerizzato con prestazioni più elevate e un minore impatto ambientale, i produttori devono ottimizzare sia l’efficienza produttiva che l’utilizzo dei materiali senza compromettere l’affidabilità del prodotto.
Migliorare l’efficienza degli impianti non è quindi semplicemente una questione di aumento della velocità di produzione. Richiede il controllo dell’intero processo di produzione, la riduzione delle perdite di materiale, l’ottimizzazione del consumo energetico e il mantenimento di proprietà del prodotto stabili tra le diverse specifiche della scheda.
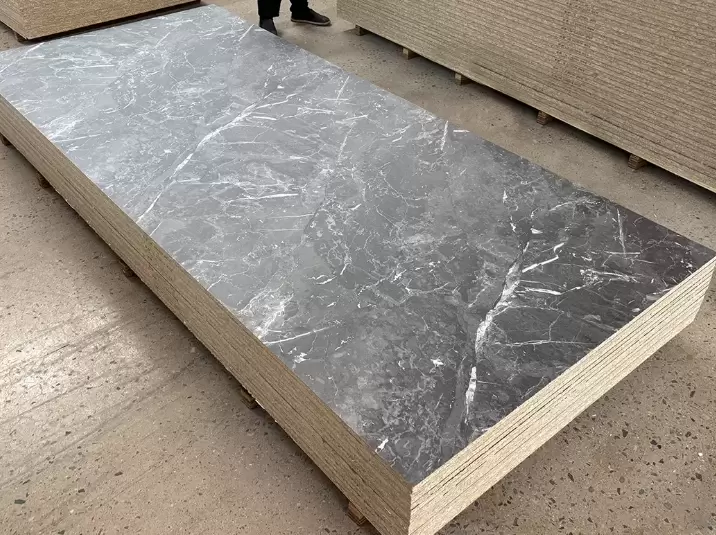
La preparazione delle materie prime è una delle fasi più influenti nella produzione di pannelli truciolari. Trucioli di legno, segatura, trucioli e altri materiali lignocellulosici devono essere trasformati in particelle con dimensioni e caratteristiche di umidità adeguate prima di entrare nel processo di miscelazione.
La geometria delle particelle influisce sulla formazione del mat, sulle prestazioni di incollaggio e sulle proprietà del pannello finito. Le particelle fini sono generalmente più adatte per gli strati superficiali perché aiutano a creare una superficie più liscia, mentre le particelle più grossolane vengono comunemente utilizzate nello strato centrale per fornire supporto strutturale. Una distribuzione granulometrica incoerente può portare a profili di densità non uniformi e prestazioni meccaniche instabili.
Il controllo dell’umidità è altrettanto importante. Un'umidità eccessiva aumenta l'energia richiesta durante l'essiccazione e può causare difetti legati al vapore durante la pressatura a caldo. Un'umidità insufficiente, d'altro canto, può influenzare la distribuzione della resina e il legame delle particelle. Gli essiccatori industriali devono quindi mantenere livelli di umidità adeguati al sistema di resina selezionato e alle condizioni di pressatura.
Una strategia di produzione pratica consiste nello stabilire parametri di controllo separati per le particelle superficiali e centrali anziché applicare standard di preparazione identici durante l'intero processo. Ciò migliora l'utilizzo del materiale e fornisce una maggiore flessibilità nella produzione di pannelli con spessori e specifiche di densità diversi.
L'applicazione della resina influenza direttamente la forza di adesione e la stabilità dimensionale del pannello truciolare. Durante la miscelazione, l'adesivo deve essere distribuito uniformemente sulle superfici delle particelle. Un'applicazione non uniforme può creare aree di adesione deboli, consumo eccessivo di resina o proprietà meccaniche incoerenti.
La produzione tradizionale di pannelli truciolari utilizza comunemente sistemi di resina urea-formaldeide (UF), melamina-urea-formaldeide (MUF) o fenolo-formaldeide (PF), a seconda dei requisiti del prodotto e delle condizioni ambientali. La scelta dell'adesivo influisce sul comportamento di polimerizzazione, sulla resistenza all'umidità, sulle emissioni e sui parametri di pressatura.
Per i produttori che sviluppano prodotti privi di formaldeide, le tecnologie adesive alternative forniscono un’altra strada per migliorare le prestazioni ambientali. Il gruppo Shandong Xingang ha sviluppato l'adesivo biomimetico Xingang, posizionato come una tecnologia di incollaggio senza formaldeide, zero benzene e zero sostanze nocive. La sua applicazione nei prodotti in legno ingegnerizzato dimostra il potenziale dei sistemi di incollaggio alternativi nella produzione di pannelli orientata all'ambiente. Le impostazioni di produzione effettive devono essere stabilite in base alla formulazione dell'adesivo, alle caratteristiche delle particelle e alle prestazioni di adesione convalidate.
La formazione del tappeto è un'altra operazione critica. Gli strati superficiali e centrali devono essere distribuiti in modo coerente per ottenere il profilo di densità del pannello target. Un peso irregolare del tappetino può provocare deviazioni di spessore, punti deboli locali e maggiori perdite di carteggiatura. La pesatura automatizzata, il controllo della formatura e il monitoraggio online aiutano a mantenere l'uniformità prima che il tappetino entri nella pressa a caldo.
La pressatura a caldo è una delle operazioni a maggior consumo energetico in un impianto di produzione di pannelli truciolari. Durante questa fase, il calore e la pressione consolidano il materassino in particelle attivando il sistema adesivo.
Il programma di pressatura deve tenere conto dello spessore del pannello, della densità target, delle caratteristiche di polimerizzazione dell'adesivo, dell'umidità iniziale del tappetino e del trasferimento di calore attraverso la struttura del pannello. Un tempo di pressatura eccessivo riduce la capacità produttiva e aumenta il consumo di energia. Una polimerizzazione insufficiente può comportare una bassa forza di adesione interna, mentre una distribuzione inappropriata della pressione può causare variazioni di densità o instabilità dello spessore.
Ad esempio, la produzione di pannelli truciolari strutturali da 18 mm richiede una strategia di pressatura diversa rispetto alla produzione di pannelli decorativi sottili. I pannelli più spessi generalmente richiedono più tempo affinché il calore penetri nel nucleo e completi la polimerizzazione dell'adesivo. Di conseguenza, ottimizzare il programma di stampa per ciascuna specifica di prodotto è più efficace rispetto all'utilizzo di un'impostazione di produzione fissa.
Le presse continue offrono vantaggi in termini di flessibilità produttiva e uniformità di output, mentre le presse batch ad apertura multipla possono essere adatte per determinate capacità di produzione e configurazioni di prodotto. L'attrezzatura adeguata dipende dagli obiettivi di produzione annuale, dalle dimensioni della scheda, dal mix di prodotti e dagli investimenti disponibili.
L'essiccazione e la pressatura a caldo rappresentano un notevole consumo di energia in molti impianti di pannelli truciolari. Il miglioramento dell’efficienza termica può quindi generare significativi risparmi sui costi operativi.
I sistemi di recupero del calore possono catturare l'energia utilizzabile dai gas di scarico o da altri flussi di processo. Anche l'ottimizzazione del flusso d'aria dell'essiccatore, il controllo dell'umidità delle particelle prima dell'asciugatura e il mantenimento dell'isolamento termico possono ridurre il consumo di carburante non necessario. Inoltre, i sistemi di raccolta delle polveri dovrebbero essere progettati per gestire le particelle fini di legno, supportando al contempo il funzionamento sicuro e stabile dell’impianto.
Il recupero del materiale è un altro importante fattore di efficienza. Residui di produzione idonei, polvere di levigatura e materiali di legno riciclato possono essere riutilizzati laddove le specifiche del prodotto e i controlli della contaminazione lo consentano. Tuttavia, il materiale riciclato deve essere adeguatamente selezionato e lavorato per evitare che le impurità influenzino l'aspetto, l'incollaggio o le proprietà meccaniche del pannello.
Un impianto affidabile per la produzione di pannelli truciolari dovrebbe monitorare la qualità durante tutta la produzione anziché fare affidamento esclusivamente sull’ispezione del prodotto finale. Parametri importanti includono il contenuto di umidità delle particelle, il tasso di applicazione della resina, il peso del tappetino, la temperatura della pressa, lo spessore del pannello, la densità, la forza del legame interno, la resistenza alla flessione e le condizioni della superficie.
La misurazione dello spessore online e l'analisi del profilo di densità possono aiutare a identificare le deviazioni prima che portino a grandi quantità di pannelli difettosi. I test di laboratorio rimangono essenziali per verificare le proprietà meccaniche e le emissioni di formaldeide secondo gli standard di prodotto applicabili.
Il monitoraggio digitale del processo consente inoltre ai produttori di correlare le condizioni di produzione con le prestazioni della scheda finita. Registrando i parametri operativi e i risultati delle ispezioni per ciascun lotto di produzione, le fabbriche possono identificare i difetti ricorrenti e migliorare la stabilità del processo.
Le prestazioni ambientali stanno diventando un fattore sempre più importante nella produzione del legno ingegnerizzato. I produttori devono affrontare non solo il consumo energetico di produzione, ma anche le emissioni di adesivo, l’utilizzo delle materie prime e le caratteristiche ambientali dei pannelli finiti.
Shandong Xingang Group Co., Ltd. si concentra su materiali in legno orientati all'ambiente e tecnologie di incollaggio innovative. Il suo adesivo biomimetico Xingang è progettato attorno al posizionamento di zero formaldeide, zero benzene e zero sostanze nocive ed è stato applicato su larga scala nei pannelli decorativi biomimetici Xingang, nei pannelli a densità ultrasottile e nel compensato marino biomimetico.
Questo approccio riflette una direzione di sviluppo più ampia per l’industria dei pannelli truciolari: migliorare le prestazioni del prodotto riducendo al tempo stesso la dipendenza dai sistemi di legame chimico convenzionali. Per i produttori, l’adozione di adesivi alternativi richiede un’attenta convalida della forza di adesione, della resistenza all’umidità, della compatibilità della produzione e della stabilità del prodotto a lungo termine.
Il miglioramento di un impianto di produzione di pannelli truciolari richiede un approccio integrato alla preparazione delle materie prime, al controllo dell'umidità, alla miscelazione della resina, alla formazione del materassino, alla pressatura a caldo, alla gestione dell'energia e al controllo della qualità. L’efficienza produttiva dipende dal controllo delle interazioni tra questi processi piuttosto che dall’ottimizzazione delle singole macchine in modo isolato.
Man mano che l’industria del legno ingegnerizzato si sposta verso prestazioni più elevate e materiali più sostenibili, le tecnologie adesive innovative e il controllo intelligente dei processi diventeranno sempre più importanti. La combinazione di processi di produzione stabili con soluzioni di incollaggio orientate all’ambiente fornisce una base pratica per la produzione di pannelli truciolari affidabili, supportando allo stesso tempo lo sviluppo a lungo termine di materiali da costruzione ecologici.